Makale Özeti
Çekici, dayanıklı ve güvenilir mobilyalar üretmek için profesyonel bir kenar bitirme işlemi şarttır.Sıcakta Eriyen Kenar Bantlama Makinesiüreticilerin kontrollü yapıştırıcı uygulaması, basınç ve sonlandırma işlemleri yoluyla PVC, ABS, kaplama ve diğer kenar malzemelerini açıkta kalan panel kenarlarına yapıştırmasına yardımcı olur. Ancak uygun ekipmanın seçilmesi, makine hızının veya satın alma fiyatının karşılaştırılmasından daha fazlasını gerektirir.
Bu kılavuz, sıcakta eriyen kenar bantlama ekipmanının çalışma ilkelerini, temel bileşenlerini, yapıştırıcı seçimini, üretim zorluklarını ve satın alma hususlarını incelemektedir. Ayrıca üreticilerin bağlanma tutarlılığını nasıl geliştirebileceklerini, malzeme israfını nasıl azaltabileceklerini ve istikrarlı üretim performansını nasıl koruyabileceklerini de açıklıyor.
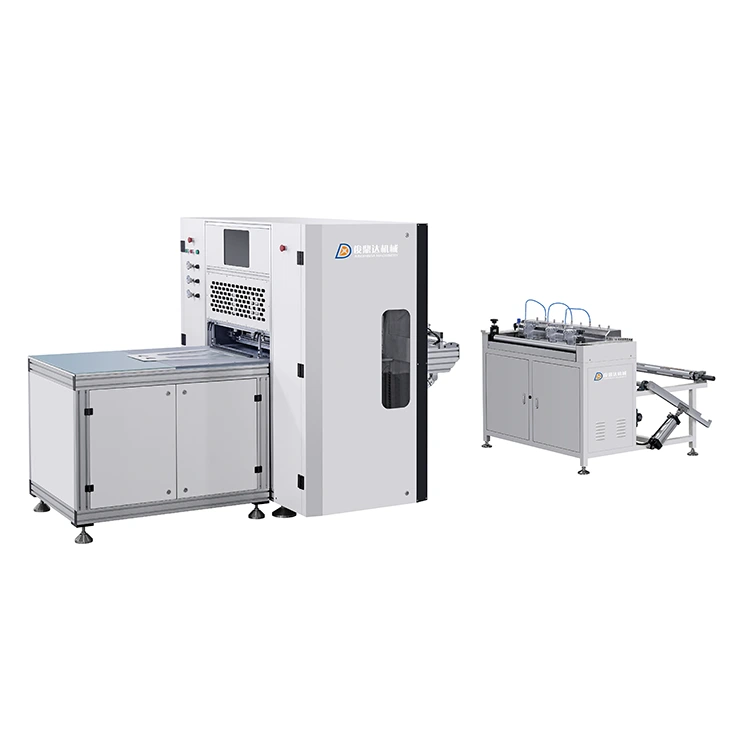
Hot Melt Kenar Bantlama Makinesi, mobilya panellerinin açıkta kalan kenarlarına dekoratif ve koruyucu kenar malzemeleri yapıştırmak için tasarlanmış bir ahşap işleme makinesidir. Panel alt tabakası ile kenar bantlama şeridi arasında güçlü bir bağlantı oluşturmak için ısıtılmış yapıştırıcı kullanır.
Mobilya imalatında MDF, sunta, kontrplak ve lamine paneller gibi malzemelerin kesim sonrasında kenarları genellikle açıkta kalır. Bu kenarlar tamamlanmamış görünebilir, nemi emebilir ve darbelere veya günlük aşınmaya karşı savunmasız hale gelebilir. Kenar bantlama açıkta kalan çekirdeği kaplar ve daha temiz, daha profesyonel bir görünüm sağlar.
Manuel kenar uygulamasından farklı olarak, otomatik bir sıcakta eriyen kenar bantlama işlemi, yapıştırıcı uygulamasını, şerit beslemeyi, preslemeyi, düzeltmeyi ve yüzey bitirmeyi entegre edebilir. Bu, onu dolap fabrikaları, gardırop üreticileri, ofis mobilyası üreticileri ve diğer ahşap işleme işletmeleri için uygun hale getirir.
Makine, katı sıcakta eriyen yapıştırıcıyı uygun bir uygulama koşuluna ulaşıncaya kadar ısıtarak çalışır. Yapıştırıcı daha sonra makine tasarımına bağlı olarak panel kenarına veya kenar malzemesine aktarılır. Basınç silindirleri, yapıştırıcı soğurken veya bir bağ oluşturmak üzere sertleşirken iki yüzeyi bir araya getirir.
Makine konfigürasyonları farklılık gösterse de tipik bir üretim süreci aşağıdaki aşamaları içerir.
Operatör iş parçasını besleme sistemine yerleştirir. Panel uygun boyutlara, temiz bir yüzeye ve uygun şekilde hazırlanmış bir kenara sahip olmalıdır. Bazı makinelerde, yapıştırıcı uygulamasından önce küçük düzensizlikleri, testere izlerini ve hasarlı malzemeyi gidermek için bir ön frezeleme ünitesi bulunur.
Sıcakta eriyen yapıştırıcı, bir tutkal kabının veya uyumlu bir yapıştırıcı dağıtım sisteminin içinde ısıtılır. Yapıştırıcı, üreticinin tavsiye ettiği işlem sıcaklığına ulaştığında, bir uygulama silindiri yapıştırıcıyı panel kenarına veya belirlenen yapıştırma yüzeyine dağıtır.
Tek tip yapışkan kaplama önemlidir. Yetersiz yapıştırıcı yapışmanın zayıf olmasına yol açabilirken, aşırı uygulama görünür yapıştırıcı çizgilerine ve ek temizlik işlerine neden olabilir.
Kenar şeridi iş parçasına doğru yönlendirilir ve yapışkan kaplı kenara doğru şekilde konumlandırılır. Yaygın malzemeler arasında PVC, ABS, melamin ve ahşap kaplama bulunur. Besleme mekanizması süreç boyunca tutarlı şerit hizalamasının korunmasına yardımcı olur.
Basınç silindirleri kenar malzemesini panele sıkıca bastırır. Bu adım, yapıştırıcının her iki yüzeyle de etkili bir şekilde temas etmesini sağlar. Uygun basınç ve dengeli besleme, boşlukları, kaldırmayı ve eşit olmayan bağlanmayı en aza indirmeye yardımcı olur.
Makine konfigürasyonuna bağlı olarak kesme üniteleri fazla malzemeyi ön ve arka uçlardan uzaklaştırır. Kaba düzeltme ve ince düzeltme istasyonları daha sonra üst ve alt yüzeylerdeki ekstra kenarları kaldırabilir.
Ek sonlandırma üniteleri küçük yapışkan kalıntılarını kazıyabilir ve küçük alet izlerini kaldırabilir. Parlatma tekerlekleri bitmiş kenarın görünümünü iyileştirmeye ve daha temiz bir yüzey oluşturmaya yardımcı olur.
Makine performansı birçok mekanik ve elektrik sisteminin koordinasyonuna bağlıdır. Bu bileşenleri anlamak, alıcıların ekipmanı daha doğru bir şekilde değerlendirmesine ve üretim gereksinimleri açısından en önemli işlevleri belirlemesine yardımcı olur.
Tutkal kabı yapıştırıcıyı depolar ve ısıtır. Isıtma kapasitesi, sıcaklık kontrolü, malzeme uyumluluğu ve temizlenebilirliği, yapıştırıcı uygulamasının stabilitesini etkiler.
Sürekli üretim için ısıtma sistemi gereksiz aşırı ısınma olmadan uygun işleme koşullarını korumalıdır. Yanlış sıcaklık ayarları yapışkan viskozitesini, bağlanma performansını ve bitmiş görünümü etkileyebilir.
Uygulama silindiri erimiş yapıştırıcıyı belirlenen yapıştırma yüzeyine aktarır. Sağlam bir silindir sistemi, tutkalın eşit şekilde dağıtılmasına yardımcı olur ve iş parçaları arasındaki farklılıkları azaltır.
Besleme mekanizması kenar şeridini yapıştırma alanına yönlendirir. Doğru hizalama, kırışıklıkları, kaymayı ve tutarsız kenar konumlandırmasını önlemeye yardımcı olur.
Basınç silindirleri kenar şeridini panele sabitlemek için kuvvet uygular. Düzenlemeleri, basınç ayarı ve çalışma stabilitesi bağlanma tutarlılığını etkiler.
Kesme, düzeltme, kazıma ve cilalama sistemleri iş parçasının son görünümünü belirler. Yüksek kaliteli sonlandırma, ikincil manuel işlemleri azaltabilir ve üretim verimliliğini artırabilir.
| Bileşen | Ana Fonksiyon | Alıcıların Neleri Kontrol Etmesi Gerekir? |
|---|---|---|
| Tutkal kabı | Yapıştırıcıyı eritir ve saklar | Isıtma stabilitesi ve tutkal uyumluluğu |
| Uygulama silindiri | Yapıştırıcıyı dağıtır | Düzgün tutkal uygulaması |
| Besleme sistemi | Kenar bantlama kılavuzları | Hizalama ve besleme stabilitesi |
| Basınç silindirleri | Kenarları panellere bastırın | Basınç tutarlılığı |
| Kırpma üniteleri | Fazla kenarları kaldırın | Kesme doğruluğu ve ayarı |
| Parlatma üniteleri | Bitmiş görünümü iyileştirin | Yüzey temizliği ve bitiş |
Sıcakta eriyen kenar bantlama ekipmanını seçerken malzeme uyumluluğu en önemli hususlardan biridir. Güvenilir sonuçlar elde etmek için yapıştırıcı, kenar malzemesi ve panel alt tabakasının birlikte çalışması gerekir.
Etilen-vinil asetat (EVA), geleneksel kenar bantlama uygulamalarında yaygın olarak kullanılmaktadır. Pratik işleme özellikleri, nispeten basit kullanım ve birçok standart mobilya üretim süreciyle uyumluluk sunar.
EVA genellikle dengeli yapıştırma performansının ve işletme maliyetlerinin önemli olduğu dolaplar, gardıroplar, raflar ve genel mobilya üretimi için seçilir.
Poliüretan reaktif (PUR) sıcakta eriyen yapıştırıcı farklı bir yapıştırma mekanizması sağlar. Uygulamadan sonra nem ile reaksiyona girer ve çapraz bağlı bir bağ oluşturur. Genellikle neme ve ısıya karşı gelişmiş direnç gerektiren uygulamalar için düşünülür.
Ancak PUR, uyumlu makine ekipmanı ve daha dikkatli çalıştırma prosedürleri gerektirir. Tutkal kalıntısı, boşta kalma süresi, temizlik gereklilikleri ve yapıştırıcı kullanımı ekipmanın ve yapıştırıcı üreticilerinin talimatlarına uygun olmalıdır.
| Karşılaştırmak | EVA Yapıştırıcı | PUR Yapıştırıcı |
|---|---|---|
| Bağlanma mekanizması | Esas olarak soğutma yoluyla setler | Soğutma ve ardından nemle reaktif kürleme |
| Tipik uygulamalar | Genel mobilya üretimi | Gelişmiş direnç gerektiren uygulamalar |
| Nem direnci | Formülasyona bağlıdır | Uygun kürleme sonrasında genellikle daha yüksek |
| Makine gereksinimleri | Uyumlu geleneksel sıcakta eriyen sistem | PUR uyumlu yapıştırıcı sistemi |
| Bakım | Rutin tutkal kabı ve rulo temizliği | Daha dikkatli kullanım ve temizleme prosedürleri |
Ekipman satın almadan önce üreticiler desteklenen kenar kalınlığını, şerit genişliğini, yapışkan tipini ve besleme aralığını doğrulamalıdır. Makine, günlük üretimde kullanılan gerçek malzemelerle eşleşmelidir.
Mobilya üreticileri panel kenarlarını işlerken sıklıkla tekrar eden zorluklarla karşı karşıya kalıyor. Düzgün yapılandırılmış bir Sıcakta Eriyen Kenar Bantlama Makinesi, bu sorunların çoğunun giderilmesine yardımcı olabilir.
Manuel uygulama ve dengesiz tutkal dağıtımı tutarsız yapışkan kaplama üretebilir. Bu, bazı bölgelerde zayıf bağlanmaya, diğerlerinde ise aşırı tutkal çizgilerine neden olabilir.
Pratik çözüm:Sabit bir ısıtma ve uygulama sistemi kullanın, uygun yapıştırıcıyı seçin ve uygulama rulosunu düzenli olarak kontrol edin.
Yapıştırıcı uyumsuz olduğunda, panel kenarı tozlu olduğunda veya işleme sıcaklığı ve basıncı uygun olmadığında kenarlar kalkabilir veya ayrılabilir.
Pratik çözüm:Panel kenarını temizleyip hazırlayın, yapıştırıcı uyumluluğunu doğrulayın ve işleme koşullarını yapıştırıcı tedarikçisinin tavsiyelerine göre ayarlayın.
Aşırı yapıştırıcı, yanlış konumlandırma, uygun olmayan malzeme kombinasyonları veya tutarsız makine ayarı, fark edilebilir yapıştırma çizgileri oluşturabilir.
Pratik çözüm:Yapışkan miktarını optimize edin, uygun kenar malzemeleri kullanın ve doğru silindir ve besleme hizalamasını koruyun.
Yanlış düzeltme ayarları, aşınmış kesiciler ve tutarsız panel konumlandırması pürüzlü kenarlar bırakabilir veya dekoratif yüzeye zarar verebilir.
Pratik çözüm:Kesme takımlarını inceleyin, sabit panel beslemeyi koruyun ve malzeme kalınlığına göre kırpma ayarlarını yapın.
Kesme, yapıştırma, presleme ve bitirme işlemleri ayrı ayrı yapıldığında, operatörler iş parçalarını aktarmak ve manuel işlemleri tekrarlamak için daha fazla zaman harcar.
Pratik çözüm:Fabrikanın üretim hacmi için gerekli işleme istasyonlarını entegre eden bir makine konfigürasyonunu düşünün.
Doğru makineyi seçmek, mevcut üretim gereksinimlerinin ve gelecekteki iş planlarının pratik bir değerlendirmesini gerektirir. Daha yüksek nominal hıza sahip bir makine her fabrika için otomatik olarak en uygun yatırım değildir.
Vardiya başına işlenen ortalama panel sayısını, beklenen günlük iş yükünü ve üretim programını değerlendirin. Küçük bir atölye esnekliğe ve kolay kullanıma öncelik verebilirken, büyük bir mobilya fabrikası daha yüksek verim ve daha otomatik işlevler gerektirebilir.
Minimum ve maksimum iş parçası kalınlığını, genişliğini, uzunluğunu ve diğer boyut kısıtlamalarını kontrol edin. Bu spesifikasyonlar fiili üretimde kullanılan mobilya panellerini kapsamalıdır.
Ekipmanın gerekli PVC, ABS, melamin veya ahşap kaplama kenarlarını destekleyip desteklemediğini doğrulayın. Farklı malzemeler, farklı işleme koşulları ve uyumlu yapıştırıcı formülasyonları gerektirebilir.
Hangi işlemlerin otomatik olarak tamamlanması gerektiğini düşünün. Fabrikanın ürün yelpazesine bağlı olarak ön frezeleme, uç düzeltme, ince düzeltme, köşe yuvarlama, kazıma ve parlatma yararlı olabilir.
Kontrol erişilebilirliği, ayarlama kolaylığı, yedek parça bulunabilirliği ve bakım gereksinimlerinin tümü uzun vadeli işletme maliyetlerini etkiler. Ekipman fabrikada bulunan operatörler ve teknisyenler için yönetilebilir olmalıdır.
Özellikle yurtdışı alıcılar için güvenilir teknik iletişim önemlidir. Siparişi onaylamadan önce kurulum kılavuzu, çalıştırma talimatları, sorun giderme desteği, yedek parçalar ve garanti düzenlemeleri hakkında bilgi alın.
| Satın Alma Gereksinimi | Sorulacak Sorular |
|---|---|
| Üretim kapasitesi | Makine günlük üretim hedefine uyuyor mu? |
| Panel boyutları | İş parçasının kalınlığı ve genişliği desteklenen aralıkta mı? |
| Kenar malzemeleri | Gerekli kenar malzemelerini işleyebilir mi? |
| Yapışkan sistem | Tutkal sistemi seçilen yapıştırıcıyla uyumlu mu? |
| Bitirme kalitesi | Hangi kesme ve bitirme üniteleri dahildir? |
| Satış sonrası servis | Teknik destek ve yedek parça mevcut mu? |
Uygun makinelerle bile tutarlı üretim sonuçları, uygun malzeme hazırlığı, makine ayarı ve rutin inceleme gerektirir. Aşağıdaki uygulamalar önlenebilir kusurların azaltılmasına yardımcı olabilir.
İşlemeden önce tozu, gevşek parçacıkları ve kirletici maddeleri temizleyin. Hasarlı veya düzgün olmayan kenarlar yapıştırma istasyonuna girmeden önce düzeltilmelidir.
Yapıştırıcı üreticisi tarafından sağlanan önerilen sıcaklık aralığına uyun. Doğru ayar yapıştırıcı formülasyonuna, makine tasarımına, işlem hızına ve çevre koşullarına bağlıdır.
Besleme hızındaki ani değişiklikler yapıştırıcı transferini ve yapıştırma koşullarını etkileyebilir. Malzeme ve makine konfigürasyonuna uygun, sabit bir üretim hızı kullanın.
Basınç silindirleri yeterli ve tutarlı temas sağlamalıdır. Aşırı veya yetersiz basınç, bitmiş kenarın görünümünü ve güvenilirliğini etkileyebilir.
Makine kurulumundan sonra ilk iş parçalarını kontrol edin ve üretim sırasında kontrolleri tekrarlayın. Yapışmayı, kenar hizalamasını, yapıştırma çizgilerini, kesme kalitesini ve yüzey temizliğini inceleyin.
Düzenli bakım, beklenmedik arıza sürelerinin önlenmesine yardımcı olur ve istikrarlı üretim performansını destekler. Bakım prosedürleri, özellikle ısıtmalı yapıştırıcı sistemlerle çalışılırken her zaman makine üreticisinin kullanım talimatlarına uygun olmalıdır.
Kenar bantlama makinesi satın almak uzun vadeli bir üretim kararıdır. Alıcıların, makinenin ötesinde, ahşap işleme uygulamalarını, ekipman konfigürasyonunu ve endüstriyel üretimin pratik zorluklarını anlayan bir tedarikçiye ihtiyacı var.
Ruian Jundingda Machinery Co., Ltd., alıcıların ekipman gereksinimlerini ve uygun işleme çözümlerini görüşmek üzere iletişime geçebilecekleri bir makine üreticisidir. Bir makine tedarikçisini değerlendirirken amaçlanan panel boyutlarını, kenar malzemelerini, yapıştırıcı gerekliliklerini, üretim kapasitesini ve istenen son işlem sonuçlarını iletmek önemlidir.
Satın almadan önce ayrıntılı bir teknik görüşme, konfigürasyondaki yanlış anlamaların azaltılmasına yardımcı olabilir ve seçilen ekipmanın amaçlanan uygulamaya uygun olmasını sağlayabilir.
Bu ayrıntıların sağlanması, üreticinin uygulamayı değerlendirmesini ve uygun bir makine konfigürasyonu önermesini kolaylaştırır.
Ana amacı, ısıtılmış yapıştırıcı ve basınç kullanılarak kenar malzemelerini açıkta kalan panel kenarlarına tutturmaktır. İşlem, mobilya panellerinin görünümünü iyileştirir ve açıkta kalan çekirdeklerin korunmasına yardımcı olur.
Makine konfigürasyonuna bağlı olarak yaygın malzemeler arasında PVC, ABS, melamin ve ahşap kaplama bulunur. Alıcılar, satın almadan önce desteklenen malzeme kalınlığını ve genişliğini onaylamalıdır.
EVA esas olarak soğutma ve katılaşma yoluyla bir bağ oluştururken, PUR ayrıca nemle tetiklenen bir kimyasal kürleme sürecine de tabi tutulur. PUR genellikle uygun kürleme sonrasında gelişmiş ısı ve nem direnci sunar ancak uyumlu ekipman ve daha dikkatli kullanım gerektirir.
Yaygın nedenler arasında yanlış yapıştırıcı sıcaklığı, yetersiz yapıştırıcı kaplaması, kirli panel kenarları, uyumsuz malzemeler ve yetersiz basınç yer alır. Bu faktörlerin sistematik olarak kontrol edilmesi sorunun kaynağının belirlenmesine yardımcı olabilir.
Çoğu makine, belirli bir çalışma aralığında birden fazla kenar kalınlığını destekler. Ancak operatörlerin malzemeleri değiştirirken besleme kılavuzlarını, kesme ünitelerini ve basınç ayarlarını değiştirmeleri gerekebilir.
Uyumlu yapıştırıcı ve kenar malzemeleri kullanmalı, tutarlı yapıştırıcı uygulamasını sürdürmeli, sıcaklık ve basıncı optimize etmeli ve doğru makine hizalamasını sağlamalıdırlar. Ulaşılabilir görünüm aynı zamanda yapışkan formülasyonuna ve kenar yapısına da bağlıdır.
Evet, makinenin kapasitesi, boyutu, işletim gereksinimleri ve yatırım maliyetinin atölyenin üretim ihtiyaçlarına uygun olması koşuluyla. Daha küçük üreticiler gereksiz otomatikleştirilmiş işlevler satın almak yerine daha basit bir yapılandırmadan yararlanabilirler.
Temel temizlik ve inceleme günlük rutinin bir parçası olmalıdır. Yapıştırıcı sistemi ve diğer bileşenlerin yapıştırıcı tipine, makine talimatlarına ve üretim koşullarına göre temizlenmesi gerekir.
İşleme kapasitesini, desteklenen panel boyutlarını, kenar malzemesi uyumluluğunu, yapıştırma sistemini, sonlandırma işlevlerini, elektrik gereksinimlerini, bakım ihtiyaçlarını ve satış sonrası desteği inceleyin. Mümkün olduğunda temsili iş parçalarının test edilmesi de önerilir.
Evet. Uygun şekilde yapılandırılmış bir makine, çeşitli kenar işleme operasyonlarını entegre ederek, her bir işlemin ayrı ayrı gerçekleştirilmesine kıyasla manuel kullanımı azaltabilir, işlem tutarlılığını geliştirebilir ve üretim süresini kısaltabilir.
Sıcak Eriyik Kenar Bantlama Makinesi, modern mobilya ve ahşap işleme üretiminde önemli bir rol oynar. Kontrollü yapıştırıcı uygulamasını, doğru şerit beslemeyi, sabit basıncı ve etkili düzeltmeyi birleştirerek üreticilerin daha temiz ve daha tutarlı panel kenarları üretmesine yardımcı olur.
Ancak iyi sonuçlar, uygun ekipmanın seçilmesine, yapıştırıcıların kenar malzemeleriyle eşleştirilmesine, doğru işleme koşullarının sağlanmasına ve düzenli bakım prosedürlerinin takip edilmesine bağlıdır.
Üretim yeteneklerini yükseltmeyi planlayan mobilya üreticileri için en etkili yaklaşım, tek bir makine spesifikasyonuna odaklanmak yerine gerçek iş parçası gereksinimlerini değerlendirmektir. Uygun bir konfigürasyon, üretim verimliliğini artırabilir, önlenebilir israfı azaltabilir ve daha tutarlı nihai ürün kalitesini destekleyebilir.
Mobilya üretim sürecinizi iyileştirmeyi veya mevcut ahşap işleme ekipmanınızı yükseltmeyi mi planlıyorsunuz?
Temas etmekRuian Jundingda Machinery Co., Ltd. uygulama gereksinimlerinizi, malzeme spesifikasyonlarınızı ve üretim hedeflerinizi tartışmak için. Ekibimiz işletmeniz için uygun makine çözümlerini keşfetmenize yardımcı olabilir.
Ekipman seçenekleri hakkında daha fazla bilgi edinmek ve daha fazla ürün bilgisi talep etmek için bugün bizimle iletişime geçin.
Bize UlaşınNot: Makine konfigürasyonları, işleme aralıkları, yapıştırıcı uyumluluğu ve üretim performansı modele göre değişir. Sipariş vermeden önce mutlaka teknik özellikleri ekipman ve yapıştırıcı üreticilerinden teyit edin.
-